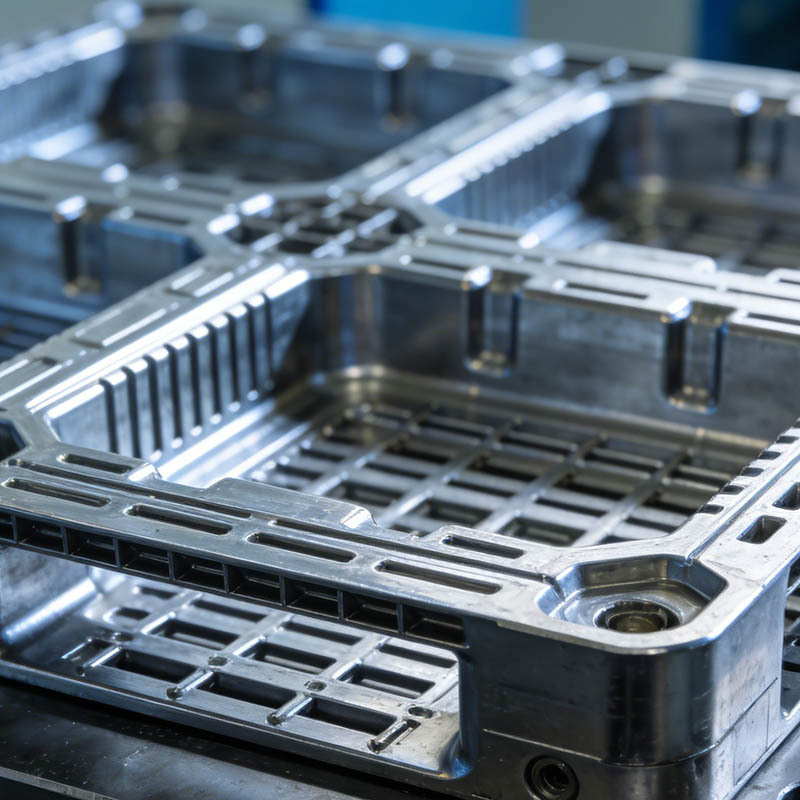
Weishuo, Ningbo Weishuo Moulding and Plastic Products Co., Ltd., se especializa en soluciones de moldes de precisión para aplicaciones exigentes de fabricación de plástico. AMolde de inyección de precisión para carcasas de control remoto pequeñas de alta cavidadayuda a los fabricantes a producir gabinetes electrónicos consistentes, atractivos y que se ajustan con precisión, al mismo tiempo que respalda una producción eficiente de gran volumen. Al combinar un diseño de cavidad equilibrada, sistemas de canal caliente optimizados, mecanizado de precisión y mecanismos de expulsión confiables, los fabricantes pueden mejorar la consistencia dimensional, la calidad de la superficie y el rendimiento del ensamblaje.
Las pequeñas carcasas de control remoto pueden parecer simples, pero su producción implica varios desafíos de ingeniería interconectados. Las paredes delgadas, las aberturas estrechas para los botones, las estructuras de ajuste a presión, las superficies decorativas y las múltiples cavidades requieren un diseño cuidadoso del molde. Un molde de inyección de precisión eficaz debe distribuir el plástico fundido de manera uniforme, controlar la contracción, mantener la precisión dimensional y liberar las piezas terminadas sin deformación.
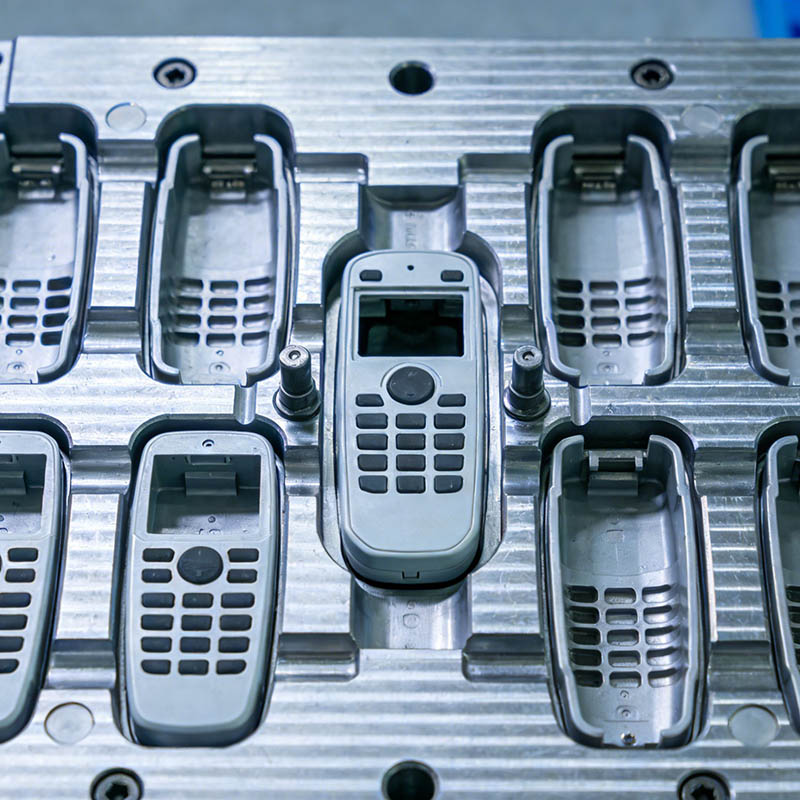
Un molde de inyección de alta cavidad es un sistema de herramientas diseñado para producir múltiples piezas de plástico durante un único ciclo de inyección. Para las carcasas de control remoto, este enfoque puede aumentar la producción por ciclo, reducir el costo de moldeo asignado a cada componente y respaldar grandes pedidos de producción.
Un conjunto de control remoto típico puede contener una carcasa superior, una carcasa inferior, una tapa de batería, soportes para botones y otros componentes internos. Dependiendo del diseño del producto, los requisitos de producción y la geometría de los componentes, los fabricantes pueden desarrollar moldes dedicados para piezas individuales o evaluar configuraciones de múltiples cavidades que se adapten a su estrategia de producción.
El objetivo principal de unMolde de inyección de precisión para carcasas de control remoto pequeñas de alta cavidadno es simplemente maximizar el número de cavidades. Se trata de lograr un equilibrio práctico entre producción, consistencia dimensional, tiempo de ciclo, inversión en herramientas y requisitos de mantenimiento.
Por ejemplo, agregar más cavidades puede aumentar la producción teórica, pero solo cuando el sistema de canales, el diseño de enfriamiento, la ventilación y los mecanismos de expulsión funcionan de manera consistente en todo el molde. Un diseño desequilibrado puede producir diferentes pesos de piezas, llenado incompleto o variación dimensional entre cavidades.
Para los fabricantes que suministran electrónica de consumo, controles de electrodomésticos y dispositivos de control remoto industrial, la ingeniería de moldes exitosa comienza con la relación entre la geometría de la pieza y los objetivos de producción.
Los gabinetes de plástico pequeños requieren un control cuidadoso porque defectos de moldeo relativamente menores pueden afectar tanto la apariencia como el ensamblaje. Una carcasa puede parecer aceptable a primera vista, pero aun así fallar durante la instalación del botón, el ajuste de tornillos o el ensamblaje del producto final.
Las carcasas de control remoto a menudo incluyen salientes de tornillos, pasadores de ubicación, clips de ajuste a presión, compartimentos para baterías y bordes de acoplamiento estrechos. Estas características deben permanecer dentro de las tolerancias dimensionales acordadas para respaldar un ensamblaje consistente.
Los ingenieros deben tener en cuenta la contracción del material, la temperatura del molde, la presión del empaque y las diferencias de enfriamiento al determinar las dimensiones de la cavidad. Los requisitos de tolerancia deben basarse en la función de cada característica en lugar de aplicar la misma tolerancia a cada superficie.
En un molde de cavidades altas, cada cavidad debe recibir un volumen adecuado de plástico fundido en condiciones de procesamiento comparables. Las diferencias en la longitud del canal, la geometría de la compuerta, la resistencia al flujo o la temperatura pueden crear variaciones entre cavidades.
Un diseño equilibrado de los corredores y una ubicación adecuada de la puerta ayudan a reducir estas diferencias. El análisis del flujo del molde también puede identificar posibles problemas de llenado antes de completar el mecanizado.
Las carcasas de control remoto son componentes visibles de cara al consumidor. Las marcas de flujo, las líneas de soldadura, las marcas de hundimiento, las rebabas, los rayones y la textura desigual pueden afectar la calidad percibida del producto.
Los requisitos de superficie deben establecerse con antelación. Las superficies brillantes, las texturas mate, los patrones de grano fino y los acabados decorativos pueden requerir diferentes estrategias de pulido y mecanizado de cavidades.
Las secciones de pared delgada y el espesor de pared desigual pueden provocar una contracción diferencial. Si una carcasa es expulsada antes de que tenga suficiente estabilidad dimensional, puede doblarse o desarrollar defectos relacionados con la tensión.
El espesor uniforme de la pared, la refrigeración efectiva, los ángulos de tiro adecuados y los componentes del eyector bien ubicados ayudan a reducir estos riesgos.
Un molde de precisión confiable integra múltiples características de diseño en un sistema coordinado. Los elementos más importantes dependen de la geometría de la carcasa, la selección de resina, las expectativas cosméticas y el volumen de producción esperado.
La cavidad y el núcleo determinan la geometría externa e interna del componente moldeado. El mecanizado CNC, el mecanizado por descarga eléctrica (EDM) y los métodos de acabado adecuados pueden producir detalles complejos como ranuras estrechas, salientes de tornillos, aberturas de botones y funciones de ajuste a presión.
Las dimensiones críticas deben identificarse durante la revisión del diseño. Estos pueden incluir el perímetro de la carcasa, las superficies de contacto, las posiciones de los ojales, las características de montaje y las interfaces de la tapa de la batería. Los planes de inspección pueden entonces centrarse en dimensiones que afectan directamente el ensamblaje y la función del producto.
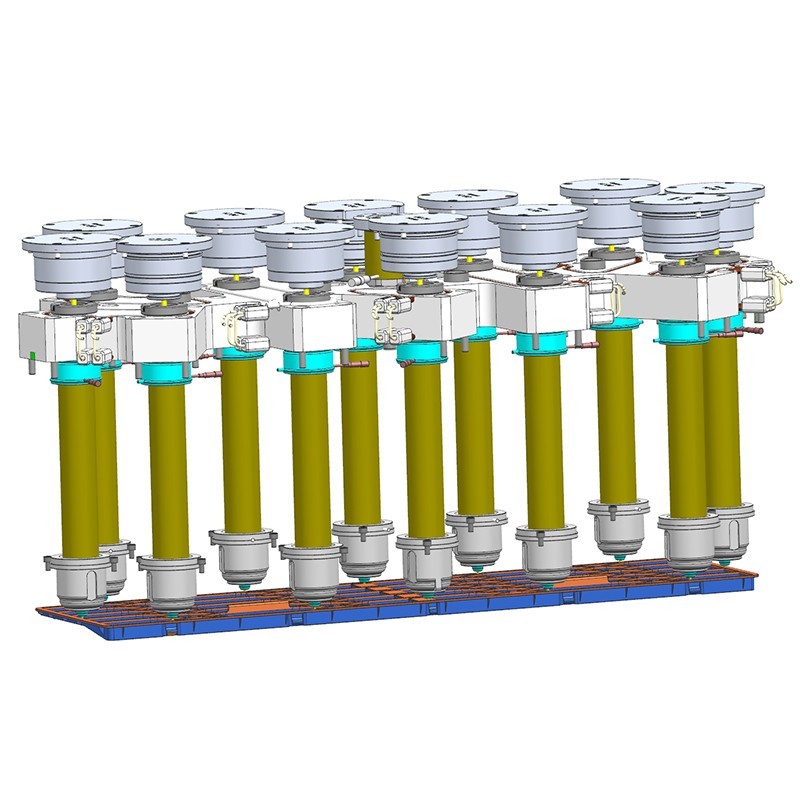
Los sistemas de canal caliente pueden ayudar a reducir el desperdicio de canal frío y respaldar la entrega eficiente de material en aplicaciones adecuadas de múltiples cavidades. Sin embargo, el rendimiento depende de la resina, la disposición de la cavidad, el tipo de compuerta, el control de temperatura y la estrategia de mantenimiento.
Para carcasas electrónicas pequeñas, las ubicaciones de las puertas deben seleccionarse para equilibrar la eficiencia del llenado con los requisitos estéticos. Las puertas mal colocadas pueden crear marcas visibles o favorecer líneas de soldadura en áreas sensibles.
Cuando sea apropiado, la apertura secuencial de válvulas puede proporcionar un control adicional sobre el suministro de material fundido. Su idoneidad debe evaluarse en función de la geometría de la pieza, el volumen de producción y el costo de las herramientas.
El enfriamiento influye en el tiempo del ciclo, la contracción, la deformación y la estabilidad dimensional. Un diseño de refrigeración bien diseñado ayuda a eliminar el calor de manera más uniforme de las diferentes regiones del componente moldeado.
Los canales de enfriamiento deben planificarse teniendo en cuenta el espesor de la pared, protuberancias, nervaduras y otras características que puedan retener el calor. La simulación y el moldeo de prueba pueden ayudar a identificar áreas que requieren una mayor optimización.
Las carcasas pequeñas pueden contener nervaduras profundas, detalles empotrados o clips delicados que complican la liberación de piezas. Los pasadores eyectores, manguitos, elevadores o deslizadores colocados correctamente pueden permitir un desmolde confiable donde la geometría lo requiera.
La ventilación efectiva es igualmente importante. El aire atrapado puede causar un llenado incompleto o marcas de quemaduras, particularmente cerca de los extremos de las vías de flujo. La ventilación debe diseñarse cuidadosamente para liberar el aire sin crear una llamarada inaceptable.
La selección del material afecta directamente la resistencia de la carcasa, la resistencia al impacto, la estabilidad dimensional, la apariencia de la superficie y el comportamiento del procesamiento. La resina adecuada depende del entorno operativo del producto y de los requisitos de rendimiento.
Estos materiales no son intercambiables sin una revisión de ingeniería. Cada resina tiene su propio comportamiento de contracción, ventana de procesamiento de fusión, sensibilidad a la humedad y características de superficie. El refuerzo de fibra de vidrio, los aditivos retardantes de llama o los colorantes pueden influir aún más en el diseño y procesamiento del molde.
Los fabricantes también deben definir el acabado requerido antes de que comience el mecanizado. El pulido tipo espejo, las superficies texturizadas y los patrones grabados pueden cambiar el proceso de mecanizado y el comportamiento de liberación de la pieza moldeada.
Para obtener más información sobre el diseño de gabinetes de control remoto, revise esta referencia de gabinetes de plástico personalizados para controles remotos y evalúe las opciones de material y acabado según las especificaciones de su propio producto.
Elegir una configuración de molde requiere evaluar más que el número de cavidades. La siguiente tabla resume las consideraciones de diseño comunes para un proyecto de vivienda con control remoto de precisión.
| Factor de diseño | Propósito principal | Beneficio potencial | Punto clave de evaluación |
|---|---|---|---|
| Configuración de la cavidad | Determinar las piezas producidas por ciclo. | Mayor rendimiento cuando el proceso está equilibrado | Demanda de producción, capacidad de prensa y presupuesto de herramientas. |
| Disposición del corredor y la puerta. | Distribuir plástico fundido | Relleno de cavidades más consistente | Pérdida de presión, marcas de compuerta y equilibrio de la cavidad. |
| Canales de refrigeración | Controlar la eliminación de calor | Estabilidad dimensional y eficiencia del ciclo mejoradas. | Uniformidad de temperatura y tiempo de enfriamiento. |
| Acabado de la superficie de la cavidad | Lograr la apariencia especificada | Brillo o textura más consistente | Estándares cosméticos y rendimiento de liberación. |
| Mecanismo de expulsión | Liberar componentes moldeados | Menos defectos relacionados con la expulsión | Geometría de piezas, borrador y posicionamiento del eyector. |
| Inspección de precisión | Verificar las dimensiones críticas de las herramientas | Control dimensional mejorado | Métodos de medición y tolerancias documentadas. |
| Mantenimiento preventivo | Mantener la condición de las herramientas | Producción a largo plazo más predecible | Puntos de desgaste, intervalos de limpieza y repuestos |
La mejor configuración es la que cumple con los objetivos de calidad y entrega del cliente a un costo total sostenible. Un precio inicial más bajo del molde puede no representar el mejor valor a largo plazo si el diseño genera desechos excesivos, mantenimiento difícil o producción inestable.
Un proceso de desarrollo estructurado reduce la incertidumbre y ayuda a los fabricantes a identificar problemas antes de la producción a gran escala. Para un proyecto de vivienda con control remoto de alta cavidad, las siguientes etapas son particularmente importantes.
La colaboración temprana entre el diseñador de moldes, el equipo de moldeo por inyección y el ingeniero de producto es especialmente valiosa. Los cambios en el ajuste a presión, la ubicación de la compuerta o el espesor de la pared pueden ser económicos durante el diseño, pero costosos una vez que se ha completado el molde.
El control de calidad debe verificar tanto las herramientas en sí como los componentes plásticos producidos a partir de ellas. Un molde de precisión sólo tiene éxito comercial cuando puede fabricar repetidamente piezas que cumplan con las especificaciones acordadas.
Las máquinas de medición por coordenadas (MMC), los sistemas de medición óptica, los medidores y las herramientas de inspección de superficies se pueden seleccionar según la característica que se esté verificando. Los métodos de medición deben coincidir con los requisitos del dibujo y el nivel de precisión necesario.
Para programas de gran volumen, un plan de validación documentado puede incluir inspección del primer artículo, informes dimensionales, criterios de aprobación de muestras acordados y monitoreo continuo del proceso. Los estándares de aceptación deben ser establecidos conjuntamente por el cliente y el proveedor antes de que comience la producción en masa.
La selección de proveedores tiene un impacto directo en el desarrollo de herramientas, la estabilidad de la producción y los costos operativos a largo plazo. Los compradores deben evaluar la capacidad de ingeniería junto con los compromisos de precio y entrega.
Antes de realizar un pedido, considere las siguientes preguntas:
La cartera de fabricación de moldes de Weishuo incluye soluciones de moldes de precisión y sistemas de control de precisión de canal caliente. Compradores evaluando unMolde de inyección de precisión para carcasas de control remoto pequeñas de alta cavidadPuede discutir el diseño de la cavidad, los requisitos de la superficie, la selección de materiales y los objetivos de producción con el equipo de ingeniería antes de finalizar la especificación de las herramientas.
Explore las principales soluciones de moldes con ventajas de Weishuo para obtener más información sobre sus capacidades de ingeniería de moldes, su enfoque de fabricación y sus prácticas de control de calidad.
Un molde de alta cavidad puede producir múltiples componentes en un ciclo de inyección, lo que aumenta la producción potencial y reduce el costo de moldeo por pieza. Los ahorros reales dependen del número de cavidades, el tiempo del ciclo, el consumo de material, la tasa de desechos, la utilización de la máquina y los costos de mantenimiento.
El ABS es una opción común para gabinetes electrónicos de uso general. PC/ABS, PC y PP también pueden ser adecuados para aplicaciones específicas. La selección final debe considerar la resistencia al impacto, la exposición al calor, la apariencia de la superficie, la estabilidad dimensional y los requisitos de procesamiento de la resina.
Pueden mejorar el equilibrio de los canales, optimizar la ubicación de las compuertas, diseñar canales de enfriamiento uniformes, proporcionar ventilación efectiva y validar el proceso de moldeo mediante pruebas sistemáticas. La comparación de muestras de cavidades individuales ayuda a identificar problemas localizados antes de que afecten a toda una serie de producción.
Los sistemas de canal caliente pueden reducir el desperdicio de canal frío y respaldar la entrega controlada de material en diseños de molde adecuados. Su efectividad depende de la resina, la disposición de las compuertas, el control de temperatura, la configuración de la cavidad y la calidad de la superficie requerida. Deben evaluarse con respecto al presupuesto operativo y de herramientas completo.
La información útil incluye dibujos 2D, archivos CAD 3D, especificaciones de materiales, recuento de cavidades objetivo, volumen anual estimado, tolerancias dimensionales, requisitos de acabado superficial, especificaciones de las máquinas de inyección disponibles e hitos de entrega esperados. Compartir estos detalles ayuda al proveedor a desarrollar una propuesta técnica más precisa.
Solicite muestras de prueba, informes de inspección dimensional, evaluaciones de apariencia y verificación de ensamblaje. Para herramientas de múltiples cavidades, solicite comparaciones cavidad por cavidad y evidencia de que el proceso puede mantener una producción constante durante ciclos repetidos.
La viabilidad de la modificación depende de la naturaleza del cambio de diseño, el acero disponible en el área relevante del molde, el diseño del canal y de enfriamiento, y el alcance de la revisión de las herramientas. Los compradores deben establecer un proceso claro de cambio de ingeniería y revisar el costo y el impacto del cronograma antes de aprobar las modificaciones.
Un molde de carcasa de control remoto de alta cavidad es una inversión de producción que debe equilibrar la precisión, la apariencia, la eficiencia del ciclo y la confiabilidad a largo plazo. El diseño cuidadoso de la cavidad, la entrega optimizada del material, el enfriamiento efectivo, la expulsión confiable y la validación de calidad estructurada contribuyen a que los componentes moldeados sean consistentes. La estrategia de herramientas adecuada comienza con una comprensión clara de los requisitos del producto y continúa mediante el moldeo de prueba, la optimización de procesos y el mantenimiento preventivo.
Weishuo respalda proyectos de moldes con un enfoque centrado en la ingeniería para herramientas de precisión y producción de alta eficiencia. Si está desarrollando un nuevo gabinete de control remoto o actualizando un proceso de fabricación existente,contáctanospara analizar sus dibujos, requisitos de materiales, resultados objetivos y expectativas de calidad. Nuestro equipo puede ayudar a evaluar una configuración de molde adecuada y desarrollar una solución alineada con las especificaciones de su producto y sus objetivos de producción.